Ошибка Renishaw 91 DATA MISSING на Fanuc / Meldas: причины и устранение
Код ошибки 91 в стойках Fanuc и Meldas — это общий сигнал о нарушении формата данных при вызове макроса измерительного цикла Renishaw. Подтип DATA MISSING говорит о том, что система ожидала конкретное значение — координату, номер щупа, допуск — а получила пустую переменную. Ошибка блокирует выполнение цикла и, если её игнорировать, может привести к движению осей по неопределённой траектории. Разберём, где искать пропущенный параметр и как избежать повторения проблемы.
- Что означает код 91 DATA MISSING
- Чем DATA MISSING отличается от других разновидностей ошибки 91
- Типичные причины появления
- Порядок диагностики
- Как устранить ошибку
- Профилактика и правила работы с макросами
- Когда причина не в программе, а в датчике
Что означает код 91 DATA MISSING
Ошибка 91 формируется программным обеспечением Renishaw Inspection Plus или Productivity+ — набором макросов, которые устанавливаются в память стойки Fanuc или Meldas для работы с измерительными щупами: привязки инструмента, контроля детали, калибровки нуля. Макрос принимает на вход аргументы через переменные типа #1, #2, #26 и так далее, соответствующие буквенным адресам в блоке вызова (G65 P9xxx …).
Текст DATA MISSING означает, что один из обязательных аргументов вызова отсутствует физически — переменная не заполнена, потому что соответствующая буква в блоке G65 не была указана. Стойка не может продолжить расчёт цикла, потому что не знает, например, ось измерения, направление подхода или величину допуска, и прерывает выполнение программы аварийным сообщением.
Чем DATA MISSING отличается от других разновидностей ошибки 91
Код 91 объединяет несколько сообщений с разным смыслом, и путать их не стоит — диагностика для каждого своя:
- FORMAT ERROR — синтаксис блока нарушен, макрос не может разобрать структуру вызова.
- INPUT MISSING — близко по смыслу к DATA MISSING, но относится к отсутствию входного значения именно в диалоговом запросе, а не в блоке программы.
- INPUT MIXED — переданы аргументы разных, несовместимых типов данных.
- INPUT NOT ALLOWED — указан параметр, который в данном цикле использовать запрещено.
- INPUT OUT OF RANGE — значение передано, но выходит за допустимые пределы.
- DATA MISSING — обязательный аргумент вообще не передан, соответствующая переменная пуста.
Отличие принципиальное: при DATA MISSING поле просто не заполнено, тогда как при OUT OF RANGE или INPUT MIXED данные есть, но не подходят по значению или типу. Это сужает поиск — не нужно проверять диапазоны, достаточно найти пропущенную букву в блоке вызова.
Типичные причины появления
На практике DATA MISSING чаще всего появляется по одной из следующих причин:
| Причина | Как проявляется | Что проверить |
|---|---|---|
| Ручное редактирование блока G65 | Оператор удалил или забыл адрес при копировании цикла на новый инструмент | Сравнить блок с эталонным шаблоном макроса из руководства Renishaw |
| Постпроцессор CAM-системы | При генерации управляющей программы не выведен обязательный параметр | Настройки постпроцессора для цикла привязки инструмента / детали |
| Обновление версии макросов | В новой версии Inspection Plus изменён набор обязательных аргументов | Версию установленного пакета макросов и дату последнего обновления |
| Копирование программы между станками | Программа написана под другую конфигурацию щупа (число осей, тип интерфейса) | Соответствие номера макропрограммы модели датчика на конкретном станке |
| Пустая переменная общего назначения | Значение должно было прийти из предыдущего блока или подпрограммы, но не пришло | Цепочку присвоения переменных #100–#149 или #500–#999 перед вызовом |
Порядок диагностики
Действовать нужно последовательно, не пытаясь угадать причину сразу:
- Зафиксировать номер блока программы, в котором произошла остановка — стойка Fanuc и Meldas указывает его в окне аварии.
- Открыть этот блок в редакторе и выписать все переданные аргументы G65 P9xxx с буквами A, B, D, M, T и так далее — состав зависит от конкретного макроса.
- Сверить список аргументов с описанием обязательных параметров именно этого макроса в документации Renishaw Inspection Plus или Productivity+ — часть параметров опциональна, часть обязательна всегда.
- Если аргумент передаётся через переменную (например, #26=#500), проверить предыдущие блоки — не сброшена ли переменная оператором M02/M30 или сбоем питания до вызова цикла.
- Проверить версию макропрограмм: номер и контрольную сумму можно посмотреть в списке программ О9xxx в памяти стойки, сравнить с эталоном поставщика.
Отдельно стоит убедиться, что ошибка не является следствием отказа самого щупа Renishaw — если данные о срабатывании физически не поступают, некоторые макросы также сообщают DATA MISSING вместо более точного диагноза по датчику.
Как устранить ошибку
После того как пропущенный аргумент найден, применяется один из вариантов исправления:
- Добавить недостающую букву-адрес в блок G65 с корректным значением — самый частый и быстрый способ.
- Если параметр должен приходить из переменной, восстановить присвоение в предшествующем блоке или подпрограмме инициализации.
- При массовом переносе программ между станками — перегенерировать управляющую программу из CAM с корректными настройками постпроцессора под конкретную версию макросов.
- Если ошибка появилась после обновления пакета Inspection Plus — обновить и шаблоны вызовов циклов в существующих программах, а не только сам пакет макросов.
Перед повторным запуском цикла в автоматическом режиме рекомендуется прогнать программу в покадровом режиме с открытым окном переменных, чтобы убедиться, что все обязательные значения заполнены до фактического движения оси к детали.
Профилактика и правила работы с макросами
Чтобы DATA MISSING не возникала регулярно, стоит закрепить несколько правил на участке:
- Хранить эталонные шаблоны вызовов циклов для каждого типа щупа отдельно и не редактировать их «на месте» в рабочей программе — копировать в новый блок.
- Вести журнал версий макропрограмм Renishaw и синхронизировать обновление на всех станках с одинаковой оснасткой.
- При переносе программ между станками проверять совместимость номера датчика и его интерфейса — например, при замене датчика привязки инструмента на модель с другим протоколом связи обязательные аргументы могут отличаться.
- Регулярно сверять содержимое макропрограмм с резервной копией — случайное сохранение отредактированного макроса без части параметров встречается на практике чаще, чем кажется.
Когда причина не в программе, а в датчике
Если после проверки всех аргументов и переменных ошибка DATA MISSING повторяется случайным образом — не при каждом запуске цикла — стоит проверить сам измерительный тракт. Некоторые макросы получают часть параметров расчёта не из блока программы, а из данных, приходящих от щупа при калибровочном касании; если сигнал приходит с задержкой или обрывается, переменная не успевает заполниться, и стойка формирует то же сообщение о недостающих данных.
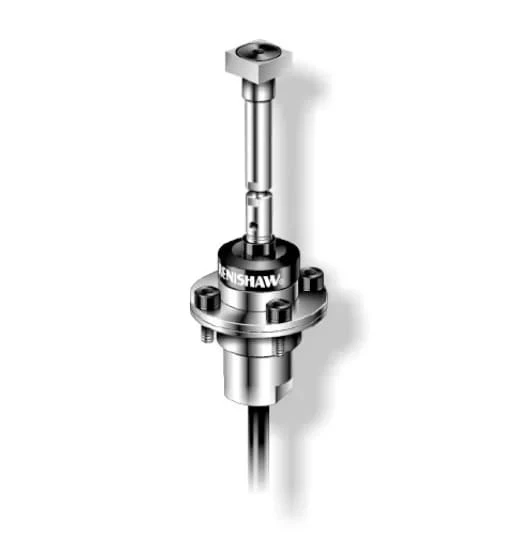
Проводной датчик привязки инструмента, с которым работают макросы измерения длины и диаметра резца — источник координатных данных для многих вызовов циклов Inspection Plus.
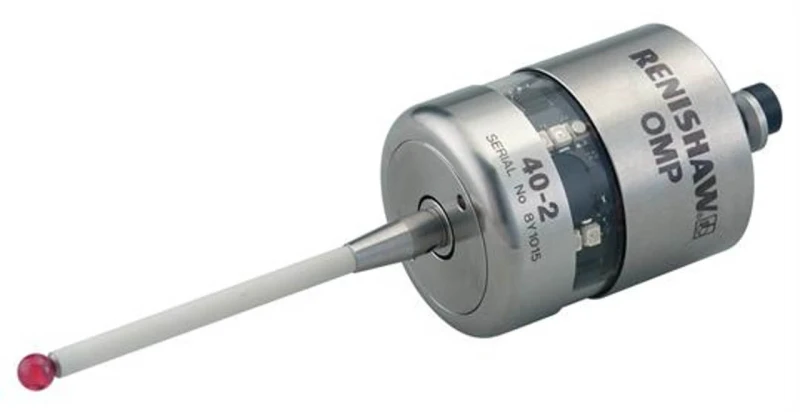
Беспроводной измерительный щуп для циклов контроля детали и поиска нуля заготовки — при сбоях радиоканала расчётные макросы могут не получить часть данных касания.
Замена или ремонт такого узла снимает вопрос окончательно, если проблема была не в тексте программы. Подробнее о диагностике самих щупов Renishaw и о том, как отличить программный сбой от аппаратного, можно почитать в статье о неисправностях датчиков Renishaw, а корректный выбор параметров цикла помогает предотвратить не только эту, но и смежные ошибки формата.
FAQ: частые вопросы
Что значит DATA MISSING в отличие от других сообщений кода 91?
Это означает, что обязательный аргумент вызова макроса вообще не передан — соответствующая переменная пуста, а не содержит некорректное значение.
Может ли ошибка появиться из-за неисправности датчика, а не программы?
Да, если часть данных для расчёта макрос получает напрямую от щупа при калибровочном касании и сигнал приходит с задержкой или обрывается, переменная не заполняется вовремя.
Нужно ли обновлять программы после обновления пакета макросов Renishaw?
Да. Новая версия Inspection Plus может изменить состав обязательных параметров, и старые вызовы циклов придётся привести в соответствие.
Как быстро найти пропущенный параметр в блоке программы?
Открыть блок, указанный в окне аварии, выписать переданные аргументы и сравнить их с обязательным списком параметров этого макроса в документации поставщика.
Безопасно ли просто добавить любое значение недостающего параметра, чтобы убрать ошибку?
Нет. Значение должно соответствовать реальной геометрии и логике цикла, иначе цикл выполнится некорректно и результат измерения будет неверным.
Заключение
Ошибка 91 DATA MISSING — не сбой оборудования, а сигнал о том, что макрос не получил обязательный параметр вызова. В большинстве случаев достаточно найти пропущенную букву-адрес в блоке G65 или восстановить цепочку присвоения переменной. Если же проблема повторяется без видимой связи с редактированием программ, стоит проверить стабильность сигнала от измерительного щупа.
Точный список обязательных аргументов зависит от версии макросов и модели датчика, поэтому при повторяющихся сбоях удобнее не тратить время на перебор вариантов самостоятельно, а обратиться к специалистам ООО «Эффективное производство» — поможем сверить программу с эталонными шаблонами и подобрать замену датчику, если причина в нём.
Связанные материалы
Читайте также